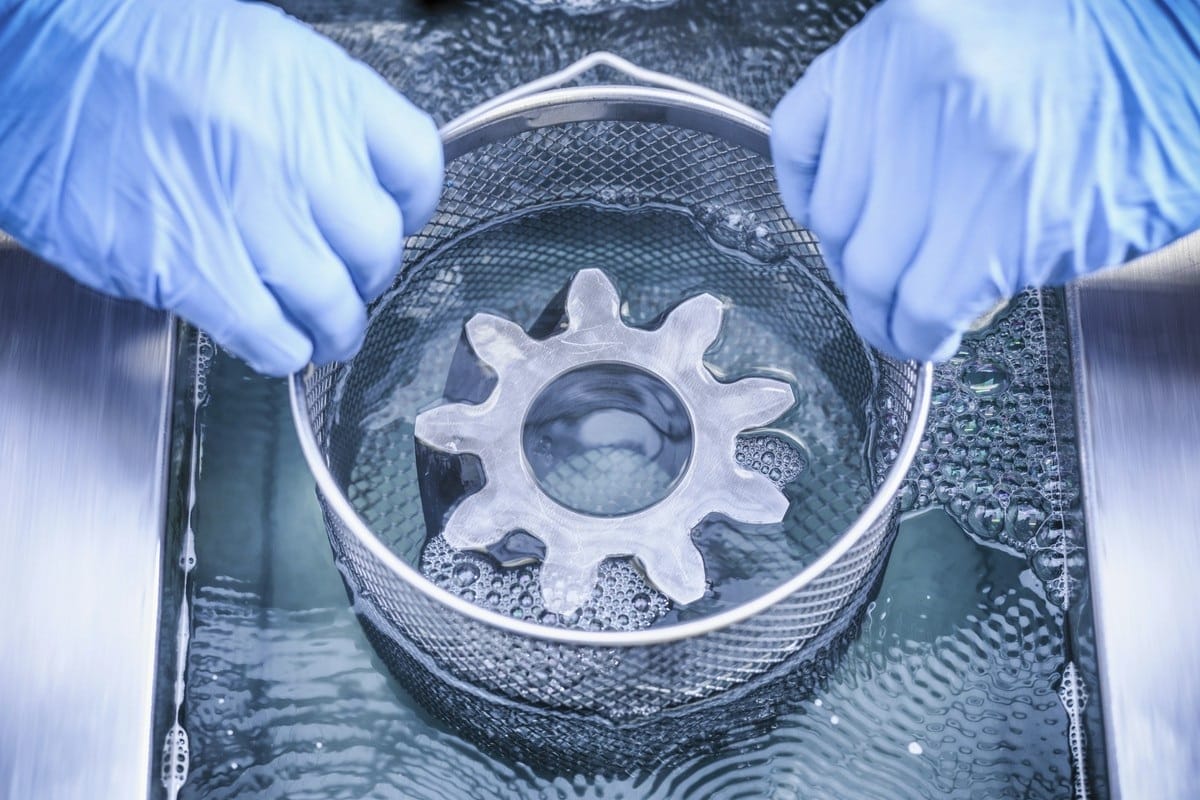
Wykorzystująca zjawisko kawitacji technologia ultradźwiękowa służy do precyzyjnego usuwania zanieczyszczeń z elementów o złożonej geometrii. Fale dźwiękowe wywołują w płynie roboczym naprzemienne cykle powstawania i implozji mikroskopijnych pęcherzyków. Proces ten generuje bezinwazyjne mikrostrumienie oraz fale uderzeniowe. Mechanizm ten pozwala skutecznie spenetrować gwinty, ślepe kanały i mikropory całkowicie niedostępne dla tradycyjnych technik mechanicznych.
Dlaczego kawitacja czyści szczeliny i gwinty?
Zjawisko kawitacji gwarantuje równomierne mycie wszystkich zanurzonych powierzchni detalu. Pęcherzyki powstają jednocześnie w całej objętości cieczy. Zapadając się, uwalniają energię lokalnie w postaci strumieni o bardzo wysokiej prędkości.
Mikrostrumienie dogłębnie penetrują wąskie szczeliny robocze i asymetryczne otwory. Mechaniczne szczotki ani klasyczne natryski wody pod ciśnieniem nie są w stanie fizycznie tam dotrzeć.
Jako dostawca instalacji procesowych, w Craftech często dobieramy takie rozwiązania dla farmacji. W urządzeniach do granulacji lub homogenizacji takie działanie precyzyjnie usuwa trudne osady z surowców produkcyjnych.
Jak częstotliwość fal wpływa na precyzję mycia?
Większość generatorów warsztatowych pracuje w uniwersalnym paśmie 40–50 kHz. Ten zakres zapewnia zrównoważone parametry czyszczące dla standardowych zanieczyszczeń. Częstotliwość fal bezpośrednio warunkuje wielkość powstających pęcherzyków.
| Zakres częstotliwości | Wielkość pęcherzyków | Charakterystyka procesu | Przeznaczenie |
|---|---|---|---|
| 28–40 kHz | Duże | Agresywne usuwanie osadów | Grube zanieczyszczenia, solidne odlewy |
| 40–50 kHz | Średnie | Zrównoważone parametry | Standardowe wyposażenie procesowe |
| 68–80 kHz | Małe | Głęboka penetracja detali | Skomplikowana geometria, mikropory |
Przy elementach o niezwykle złożonej geometrii i delikatnych powłokach wyższa częstotliwość minimalizuje ryzyko erozji powierzchni. Drobniejsze pęcherzyki znacznie skuteczniej docierają również do najmniejszych porów.
Jak moc zmienia czas cyklu usuwania zabrudzeń?
Wyższa moc generatora intensyfikuje zjawisko kawitacji i wyraźnie skraca czas całego cyklu. Zwiększona ilość energii przekazanej do cieczy przyspiesza odrywanie cząstek osadu od powierzchni metalu.
Dokładna regulacja parametrów pozwala dopasować agresywność procesu bezpośrednio do materiału części. Zbyt duża siła zastosowana przy wrażliwych komponentach ze stali kwasoodpornej może doprowadzić do mikrouszkodzeń struktury.
W naszej praktyce projektowej zawsze opieramy dobór docelowej mocy na wnikliwych badaniach. Gwarantuje to osiągnięcie powtarzalnego efektu higienicznego w ściśle określonym czasie operacyjnym.
Jak temperatura i chemia zwiększają skuteczność?
Optymalna temperatura cieczy roboczej mieści się zazwyczaj w przedziale 40–60 stopni Celsjusza. Ciepło silnie poprawia rozpuszczalność zanieczyszczeń organicznych oraz potęguje siłę implozji pęcherzyków gazowych.
Środki chemiczne każdorazowo dobiera się pod kątem konkretnego rodzaju usuwanych osadów. W przemyśle farmaceutycznym najczęściej stosuje się roztwory alkaliczne lub rygorystyczne formulacje niepozostawiające żadnych powłok wtórnych.
Parametry te podlegają ścisłym procedurom walidacyjnym. Przekroczenie granicy 60 stopni może w niektórych sytuacjach doprowadzić do koagulacji białek lub znacznego osłabienia działania ultradźwięków.
Kiedy ułożenie detali w koszu wymaga uwagi?
Części posiadające ślepe otwory i finezyjne gwinty wymagają precyzyjnego pozycjonowania przestrzennego. Prawidłowe ułożenie w koszu decyduje o równomiernej penetracji wszystkich zakamarków przez fale.
Nieodpowiednia orientacja detali powoduje powstawanie martwych stref blokujących przepływ energii. Skutkuje to pozostawieniem niedomytych fragmentów lub lokalnym nałożeniem się fal niszczących ostre krawędzie elementów.
W profesjonalnych procesach utrzymania higieny optymalne planowanie wsadu stanowi integralną część specyfikacji mycia.
Jak mycie ultradźwiękowe wspiera systemy GMP?
Procedury czyszczenia ultradźwiękowego ściśle integrują się z procesami CIP/SIP oraz pełną kwalifikacją DQ/IQ/OQ/PQ. Technologia ta stanowi ważne ogniwo całościowego utrzymania higieny w kontrolowanych strefach clean room.
W zakładach produkcyjnych odpowiednio dobrana myjka ultradźwiękowa warsztatowa gwarantuje brak zanieczyszczeń krzyżowych pomiędzy partiami leków. Docelowe urządzenia dobiera się w ścisłym kontekście całej instalacji rurociągów higienicznych czy układów izolatorów. Zapewnia to wymaganą powtarzalność oraz łatwość w przygotowaniu dokumentacji zgodnej z wytycznymi Annex 1.
Przy planowaniu modernizacji węzłów czyszczenia, warto skonsultować dobór konkretnych rozwiązań z inżynierami procesu.
Kawitacja pozwala docierać do gwintów, szczelin i mikroporów, których nie obejmują szczotki ani natryski. O skuteczności procesu decydują częstotliwość ultradźwięków, moc generatora, temperatura kąpieli, dobór środka myjącego oraz ułożenie detali w koszu. Prawidłowe ustawienie parametrów ogranicza ryzyko uszkodzeń i poprawia powtarzalność czyszczenia.
FAQ
Dlaczego myjka ultradźwiękowa warsztatowa czyści lepiej szczeliny niż klasyczne mycie?
Myjka ultradźwiękowa warsztatowa wykorzystuje kawitację, czyli powstawanie i zapadanie się mikropęcherzyków w całej objętości cieczy. Te mikrowybuchy tworzą strumienie zdolne penetrować wąskie szczeliny, gwinty i mikropory. Dzięki temu usuwają zabrudzenia z miejsc niedostępnych dla szczotek i natrysku.
Jak częstotliwość ultradźwięków wpływa na skuteczność czyszczenia?
Częstotliwość decyduje o wielkości pęcherzyków i charakterze kawitacji. Niższe wartości dają działanie bardziej agresywne, a wyższe zapewniają większą precyzję i lepszą penetrację drobnych detali. Przy delikatnych powierzchniach częściej wybiera się wyższe częstotliwości, by ograniczyć ryzyko erozji.
Czy większa moc zawsze oznacza szybsze mycie?
Większa moc zwykle przyspiesza odrywanie zabrudzeń i skraca czas cyklu. Zbyt wysoka intensywność może jednak być niekorzystna dla wrażliwych materiałów i cienkich elementów. Dobór mocy powinien więc uwzględniać zarówno rodzaj zabrudzeń, jak i odporność czyszczonego detalu.
Jak temperatura kąpieli zmienia działanie myjki ultradźwiękowej?
Temperatura wpływa na rozpuszczalność zabrudzeń i skuteczność całego procesu. W wielu zastosowaniach najlepsze efekty daje zakres 40–60°C, bo wspiera usuwanie osadów organicznych. Zbyt wysoka temperatura może osłabiać działanie ultradźwięków albo powodować niepożądane zmiany w zabrudzeniach.
Dlaczego sposób ułożenia części w koszu jest tak ważny?
Ułożenie detali decyduje o tym, czy fala ultradźwiękowa dotrze do wszystkich zakamarków. Błędna orientacja może tworzyć martwe strefy i pozostawiać niedomyte fragmenty. Przy częściach z otworami ślepymi, gwintami i ostrymi krawędziami potrzebne jest staranne pozycjonowanie.